



 English
Dva koluta polipropilenske spunbond tkanine od 25 g/m² mogu proći svaku vizualnu provjeru i dalje se ponašati kao različiti materijali na liniji za preradu. Jedan se glatko ubacuje u rad s higijenskim proizvodima; drugi prekorači kupčevu granicu propusnosti zraka, a pošiljka se zadržava na vratima. Razlika je oku nevidljiva, ali se odmah vidi na mjeraču protoka zraka.
Propusnost zraka, brzina kojom zrak prolazi kroz tkaninu pod fiksnom razlikom tlaka, jedno je od najčešće navedenih svojstava pri nabavi netkanog tekstila, a odlučuje se na proizvodnoj liniji, a ne u skladištu. Finoća vlakana, struktura mreže i uvjeti vezivanja određuju vrijednost puno prije pakiranja rola. Ovaj vodič objašnjava što znači mjerenje, koji se standardi ispitivanja primjenjuju, što pomiče broj i kako konfiguracija linije određuje prozor propusnosti koji biljka može dosljedno držati.
Što zapravo mjeri propusnost zraka
Propusnost zraka je brzina kojom zrak struji kroz poznato područje tkanine kada se definirana razlika tlaka primjenjuje na njegove dvije strane. U praksi: stegnite uzorak, provucite kroz njega zrak pod postavljenim tlakom i zabilježite koliko zraka prolazi svake sekunde. Budući da je test brz i nedestruktivan, služi kao rutinska kontrola kvalitete, kao i svojstvo specifikacije.
Rezultati se iskazuju u cm 3 /cm 2 /s (numerički isto što i cm/s), mm/s ili ft 3 /min/ft 2 , često skraćeno na CFM. Pretvorbe su važne kad god se dvije podatkovne tablice susretnu: 1 cm 3 /cm 2 /s jednako je 10 mm/s, a 1 CFM iznosi otprilike 5,08 mm/s. Specifikacija koja jednostavno glasi "500" besmislena je sve dok jedinica, ispitna glava i tlak nisu pričvršćeni na nju.
Dominiraju dva standarda. ISO 9237 je najčešće korišten međunarodno i obično radi s 20 cm 2 ispitna glava pri padu tlaka od 100 Pa. ASTM D737, standard u Sjevernoj Americi, obično primjenjuje 125 Pa (0,5 inča vodenog stupca) na 38 cm 2 glava. Budući da se površina glave i tlak razlikuju, rezultati prema dva standarda nisu izravno međusobno zamjenjivi; tkanina koja očitava 300 mm/s prema ISO 9237 neće očitati 300 prema ASTM D737. Zahtjev da bilo koja podatkovna tablica navodi standard, površinu glave i pritisak najjeftiniji je korak za izbjegavanje sporova koji kupac može poduzeti.
Što pomiče broj u netkanoj mreži
Zrak putuje kroz kanale između vlakana, tako da sve što mijenja veličinu, broj ili kontinuitet tih kanala mijenja očitanje. Na liniji za taljenje, tri čimbenika obavljaju većinu posla.
Finoća vlakana
Finija vlakna pakiraju više površine i vijugave staze u istu težinu tkanine, tako da protok zraka opada. To je glavni razlog zašto meltblown sloj, s vlaknima u jednoznamenkastom mikronskom rasponu, otporniji je na zrak daleko više od spunbond sloja iste osnovne težine, a u isto vrijeme bolje hvata čestice. Na meltblown strani, indeks tečenja taline polimera i dizajn matrice određuju koliko fina vlakna izlaze; na spunbond strani, filament denier, prilagođen uglavnom brzinom izvlačenja, pomiče propusnost u istom smjeru.
Osnovna težina i debljina
Držite sve ostalo konstantnim i propusnost pada kako se osnovna težina povećava, jer zrak ima više materijala kroz koji prolazi. Odnos nije linearan; pomicanje s 15 na 30 gsm ne smanjuje očitanje na pola. Smjer je ipak pouzdan, zbog čega je osnovna težina prva varijabla koju treba provjeriti kada očitanja variraju između valjaka.
Lijepljenje i kalandriranje
Termičko kalandriranje odlučuje koliko mreža ostaje otvorena. Viša temperatura stiskanja i pritisak izravnavaju točke spajanja i učvršćuju mrežu, zatvarajući kanale i povlačeći očitanje prema dolje; lakše spajanje čini mrežu glomaznijom i propusnijom. Gravirani uzorak vezivanja također je važan, budući da se gušći točkasti uzorak očitava niže od grubog pri jednakoj težini. Za bliži uvid u uključene postavke, ovaj vodič o tome kako temperatura, brzina i tlak kalandriranja oblikuju konačnu tkaninu detaljno prikazuje kompromise.
Prioriteti propusnosti zraka po primjeni
Ne postoji univerzalni cilj. Pokrivač za usjev i kirurški pokrivač nalaze se na suprotnim krajevima ljestvice i oboje su ispravni. Ono što se mijenja od jedne primjene do druge je ono s čime se mora uravnotežiti vrijednost propusnosti.
| Primjena | Zajednička struktura | Što specifikacija mora uravnotežiti |
|---|---|---|
| Kirurški ogrtači i zastori | SMS | Barijera od tekućine i čestica za udobnost korisnika |
| Maske za lice i respiratori | Spunbond-meltblown kompoziti | Učinkovitost filtracije protiv otpora disanju |
| Higijenski gornji i stražnji listovi | SS ili SMMS | Mekoća i prozračnost protiv zadržavanja |
| Prekrivači za poljoprivredu i pejzažna tkanina | S ili SS | Izmjena plinova protiv zadržavanja topline |
| Vreće za kupovinu i ambalaža | S | Nizak prioritet; čitanje uglavnom prati dosljednost otvorenosti weba |
Red maske zaslužuje detaljniji pregled jer pokazuje kako je specifikacija propusnosti zapravo dvostrani ugovor. Mediji koji agresivno filtriraju, ali jedva propuštaju zrak, ne funkcioniraju jer ih korisnici povlače s lica ili ih prestaju pravilno nositi, zbog čega ograničenja otpora pri disanju stoje uz učinkovitost filtracije u standardima maski. Održavanje oba broja u rasponu uglavnom je stvar kontrole finoće vlakana i stabilnog formiranja mreže na meltblown liniji. Postrojenja koja žele proizvesti ovaj sloj unutar kuće obično procjenjuju namjensku liniju puhanja od taline, bilo samostalnu ili kao dio složene konfiguracije:
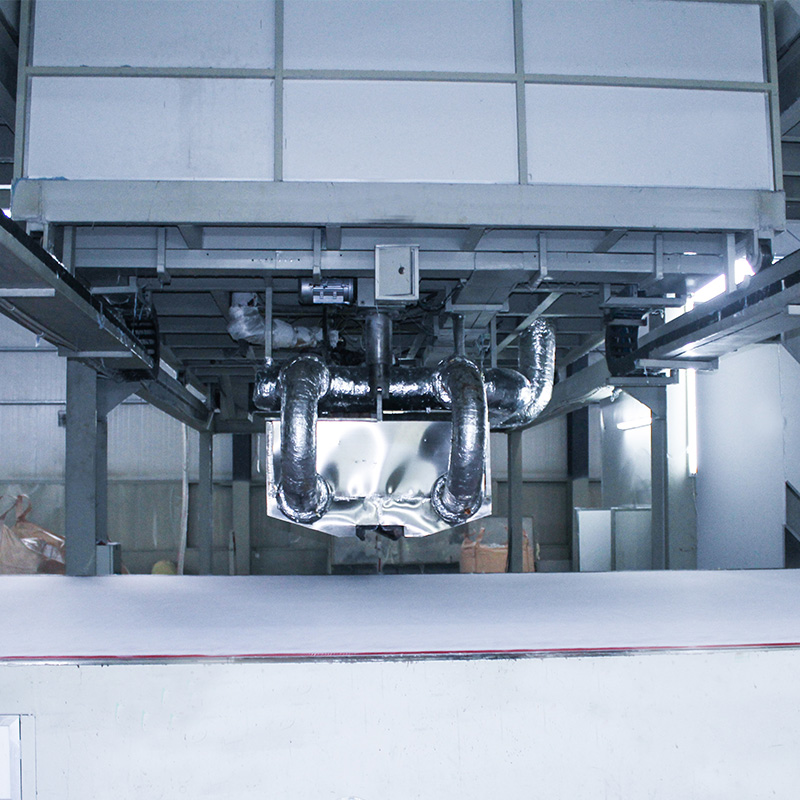 Melt Blown netkani stroj za medije za filtriranje Ova meltblown linija proizvodi polipropilensku tkaninu finog promjera od 18-300 g/m² pri 10-70 m/min, dajući biljkama finoću vlakana i kontrolu mreže potrebnu za održavanje učinkovitosti filtracije i otpora disanja u rasponu za medije maske. Pogledajte proizvod →
Propusnost zraka nije isto što i prozračnost
"Prozračnost" se slobodno koristi za dva različita mjerenja, a zabuna uzrokuje stvarne pogreške pri kupnji. Propusnost zraka prati protok zraka kroz tkaninu. Brzina prijenosa pare vlage, obično napisana MVTR ili WVTR, prati koliko se brzo vodena para kreće kroz nju. Oni su povezani s nekim strukturama, ali ne i s drugima: prozračni film može lako propuštati paru dok gotovo u potpunosti blokira protok zraka, što je točno onoliko koliko rade higijenske podloge. Kada kupac traži "prozračnu" tkaninu, produktivno sljedeće pitanje je misli li na protok zraka, prijenos pare ili oboje, jer se metode ispitivanja, jedinice i implikacije strojeva razlikuju.
Kako konfiguracija linije postavlja prozor propusnosti
Svaka spunmelt linija ima raspon propusnosti koji može postići s danim polimerom i receptom, a konfiguracija grede je najveća pojedinačna odluka iza tog raspona.
Otvorene strukture: S i SS vodovi
Linija S s jednom gredom proizvodi najotvorenije tkanine s najvećom propusnošću u obitelji spunmelt. Ta je otvorenost značajka za vrećice za kupnju, ambalažu, poljoprivredne navlake i podlogu za namještaj, a moderne jednosmjerne linije postižu niske vrijednosti i visoke rezultate koje zahtijevaju ova tržišta. SS linije dodaju drugu rotirajuću gredu, mijenjajući nešto otvorenosti za ujednačenost i mogućnost kretanja lakših, ravnomjernijih tkanina za higijenu i brisanje podloga. Oprema koja stoji iza ove klase tkanina je namjenski izrađena jednosmjerna linija S:
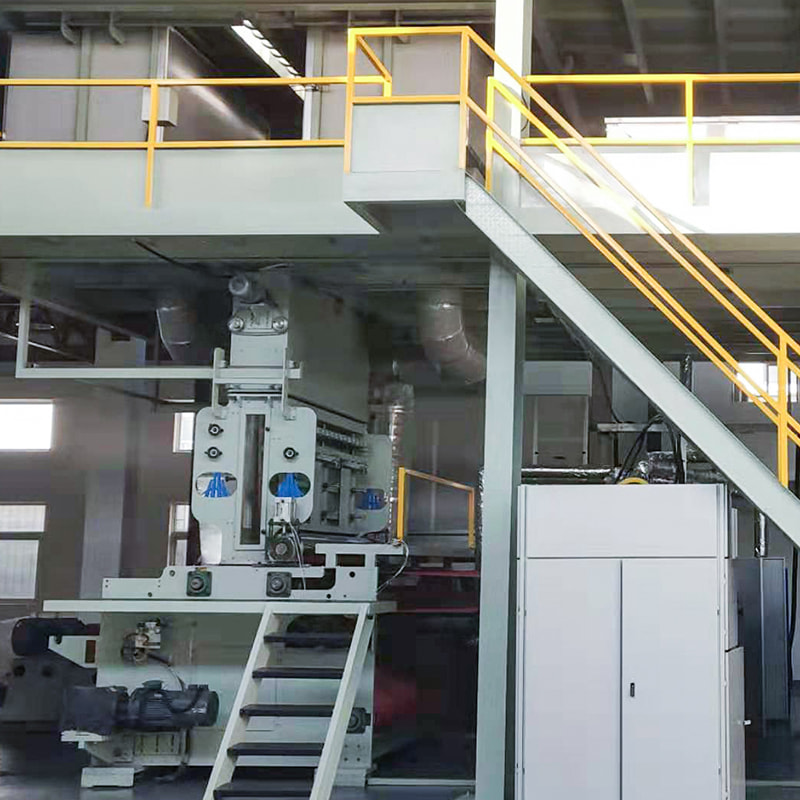 Single-Beam S Spunbond netkani stroj Spunbond linija s jednim snopom koja pokreće 10–200 g/m2 tkanine pri 9–150 m/min čini otvorene tkanine visoke propusnosti prikladne za vrećice za kupnju, pakiranja i pokrivače za poljoprivredu o kojima je bilo riječi prije ove točke. Pogledajte proizvod →
Pregrada s kontroliranim protokom zraka: SMS, SMMS i SMMSS
Dodavanjem meltblown greda stvara se obitelj SMS, gdje jedan ili dva meltblown sloja stoje između spunbond slojeva. Svaki meltblown sloj smanjuje propusnost i povećava performanse barijere, što je upravo ono na čemu se temelji medicinski tekstil i vrhunski higijenski proizvodi. Odabir između S, SS, SMS-a, SMMS-a i SMMSS-a manje je o tome koji je bolji, a više o tome koju ravnotežu između propusnosti i barijere ciljana aplikacija zapravo plaća. Za medicinske i vrhunske higijenske podloge, radna platforma izgleda ovako:
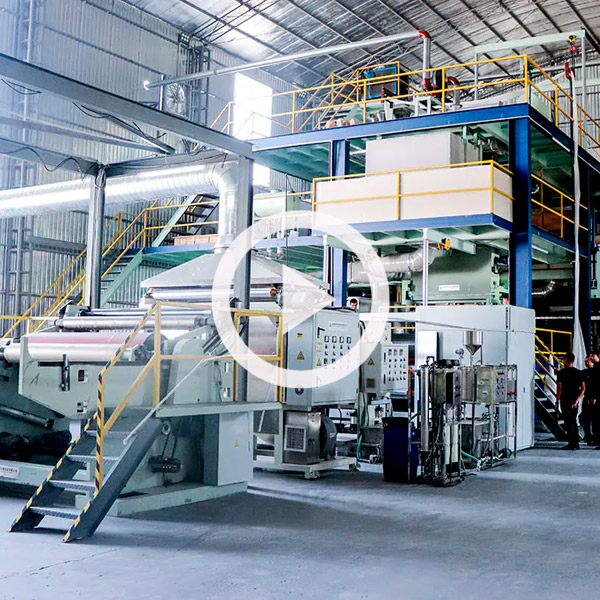 PP SMS kompozitni netkani stroj Kombinirajući spunbond i meltblown grede, ova SMS platforma proizvodi 9-70 g/m² tkanine do 350 m/min, pružajući ravnotežu između propusnosti i barijere koju zahtijevaju medicinski tekstili i vrhunske higijenske podloge. Pogledajte proizvod →
Unutar zadane konfiguracije, postava kalandriranja, meltblown punjenje i odabir polimera fino podešavaju gdje unutar prozora slijeće recept. To je razlog zašto ozbiljni dobavljači strojeva pitaju o ciljanim svojstvima tkanine, uključujući raspon propusnosti, prije nego što navedu red: oprema mora biti dizajnirana prema specifikaciji, a ne obrnuto.
Pet provjera prije nego što odobrite tkaninu ili liniju
- Navedite standard i uvjete. Prihvatite specifikacije napisane kao ISO 9237 s navedenim područjem glave i tlakom ili ASTM D737 pod istim uvjetima i odbacite gole brojke.
- Popravite jedinicu. Navedite mm/s ili CFM u ugovoru i pretvorite prije usporedbe brojki na otprilike 5,08 mm/s po CFM.
- Kondicionirajte uzorke na isti način. Očitanja protoka zraka mijenjaju se s temperaturom i vlagom, stoga testirajte nakon kondicioniranja u standardnoj tekstilnoj atmosferi od oko 20-21°C i 65% relativne vlažnosti.
- Zatražite kontekst procesa. Osnovna težina, denier filamenta i postavke kalendara omogućuju da se odstupanju pronađe uzrok umjesto da se o njemu raspravlja.
- Provjerite na vlastitoj liniji za pretvaranje. Laminacija, utiskivanje i pretvaranje topline međusobno djeluju na otvorenost weba, a probna serija rola košta daleko manje od odbijene pošiljke.
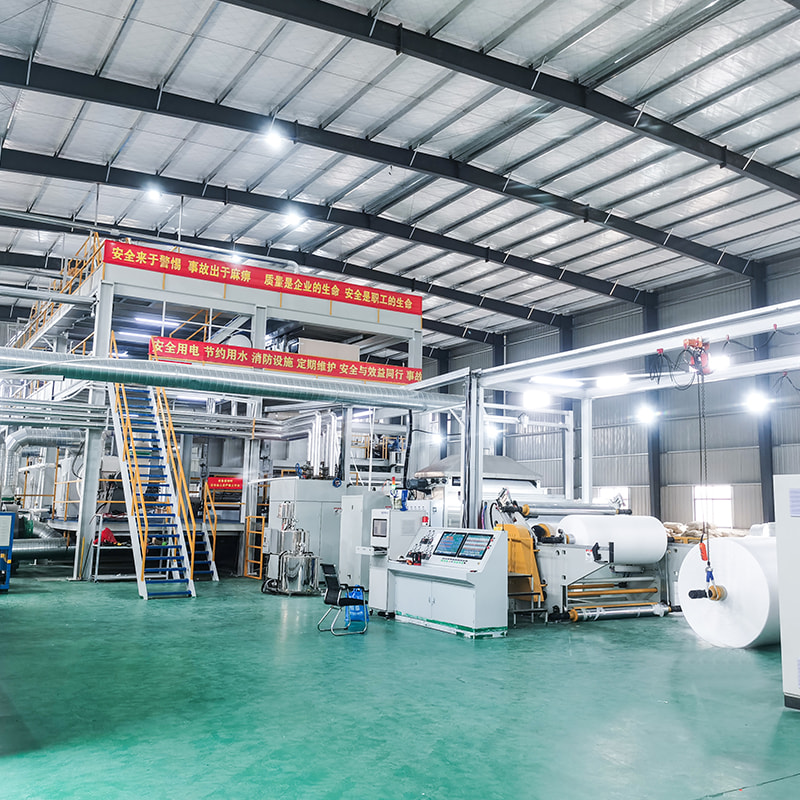
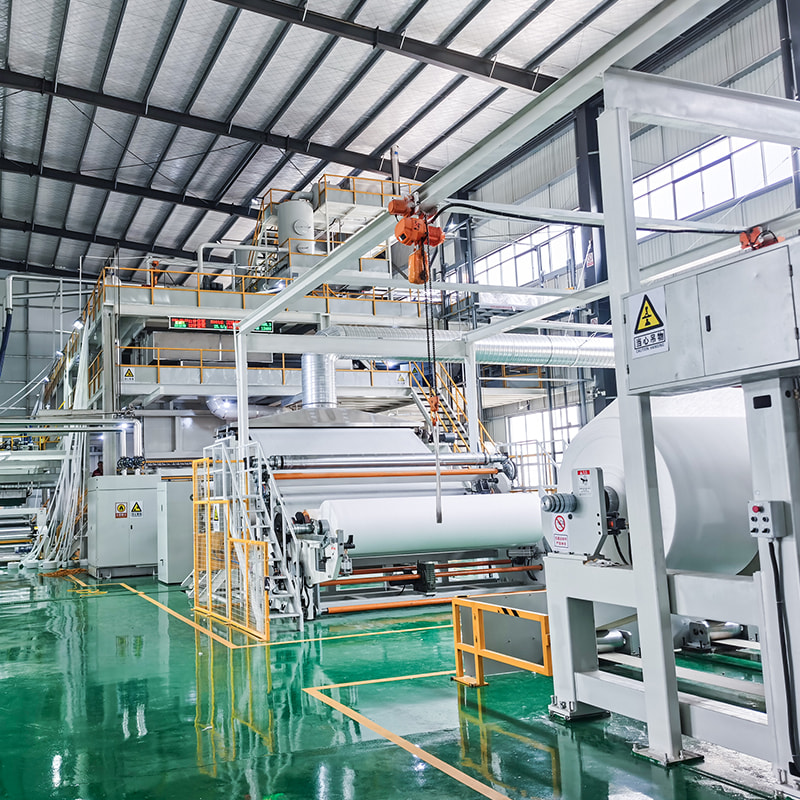
Niti jedna od ovih provjera ne košta mnogo, a zajedno onemogućuju najčešći argument u opskrbi netkanim tekstilom: dvije strane citiraju istu tkaninu s različitim brojevima. Kada ciljni raspon sam po sebi predstavlja problem, kada kupcu treba prozor propusnosti koji trenutni recept ne može doseći, popravak je obično uzvodno, u konfiguraciji grede, meltblown opterećenju ili dizajnu vezivanja. To je razina na kojoj radimo: kao proizvođač PP spunbond i meltblown cjelovitih linija od jednosmjernih S do petostrukih SMMSS, u širinama od 1600 do 4200 mm, gradimo proizvodnu liniju oko svojstava tkanina koje kupac mora zadržati, uključujući propusnost zraka. Ako vagate novu liniju u odnosu na specifikaciju vođenu propusnošću, slobodno razgovarajte o opcijama konfiguracije s našim inženjerima prije nego što se obvežete.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina
